RomiD 800 5AX
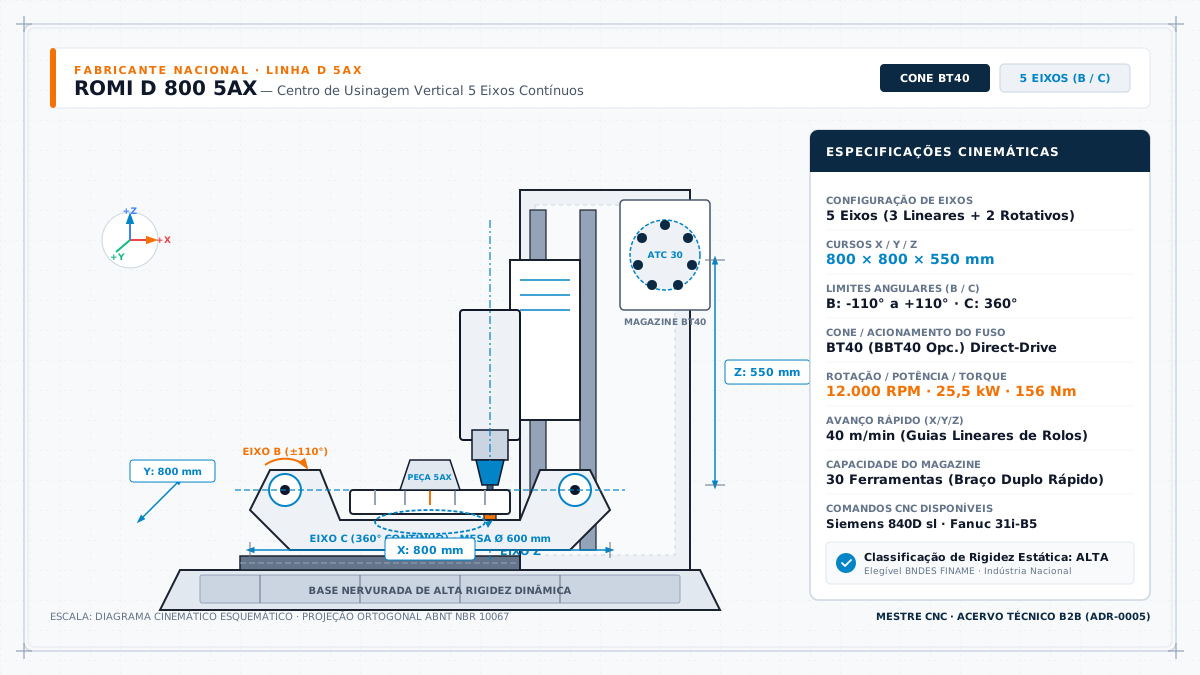
Centro de usinagem vertical 5 eixos Romi D 800 5AX de alta precisão com mesa rotobasculante B/C, spindle direct-drive de 12.000 RPM e réguas ópticas lineares diretas.
Diagramas cinemáticos vetoriais, especificações completas de cursos, trem de força do eixo-árvore (potência, torque e rotação) e rigidez estática das principais máquinas empregadas na indústria brasileira.
Centro de usinagem vertical 5 eixos Romi D 800 5AX de alta precisão com mesa rotobasculante B/C, spindle direct-drive de 12.000 RPM e réguas ópticas lineares diretas.
Centro de usinagem universal 5 eixos DMG Mori DMU 50 (3ª Geração) com fuso speedMASTER HSK-A63 de 20.000 RPM, magazine de 60 posições e réguas ópticas.
Centro de usinagem vertical 5 eixos Romi D 800 5AX de alta precisão com mesa rotobasculante B/C, spindle direct-drive de 12.000 RPM e réguas ópticas lineares diretas.
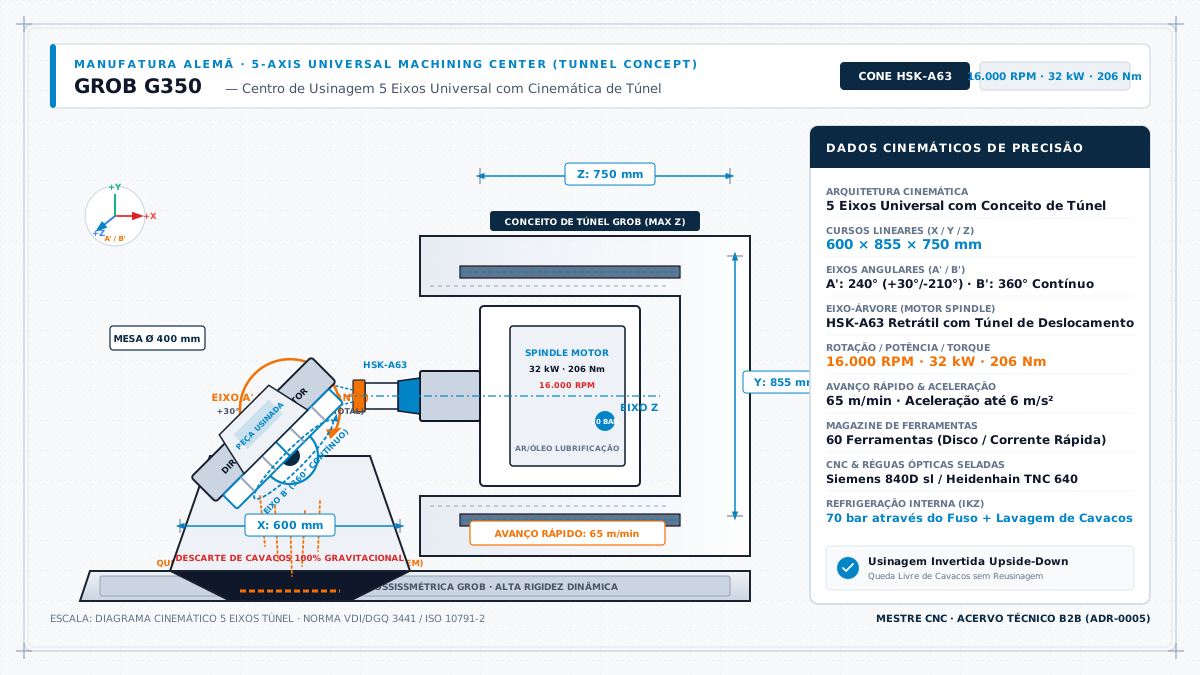
Centro de usinagem universal 5 eixos GROB G350 com cinemática de túnel, fuso horizontal Z retrátil, mesa basculante A'/B' e usinagem invertida para escoamento livre de cavacos.
Centro multitarefa 5 eixos Mazak INTEGREX i-200H com cabeçote fresador eixo B articulado, cone Capto-C6 de 12.000 RPM e fuso de torneamento de 5.000 RPM.
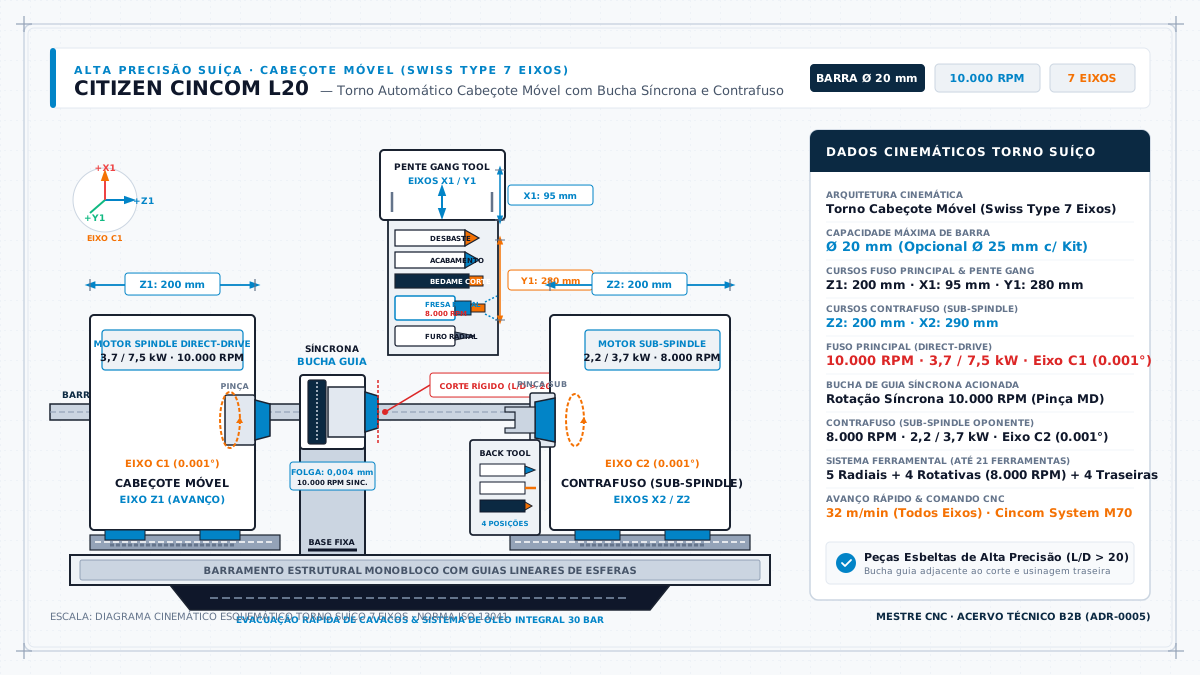
Torno CNC suíço de cabeçote móvel Citizen Cincom L20 de 7 eixos com contrafuso, fuso de 10.000 RPM, bucha de guia rotativa e capacidade de barra Ø20 mm.
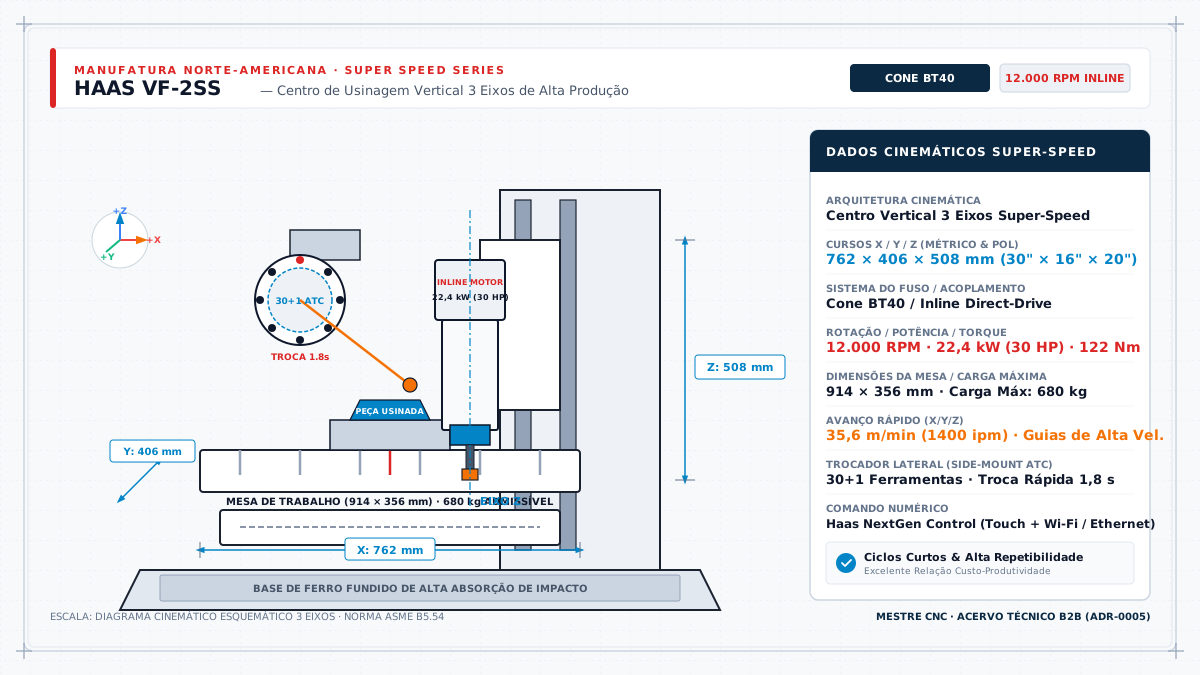
Centro de usinagem vertical 3 eixos Haas VF-2SS Super-Speed com fuso inline direct-drive de 12.000 RPM, magazine lateral de 30 posições e comando Haas NextGen.
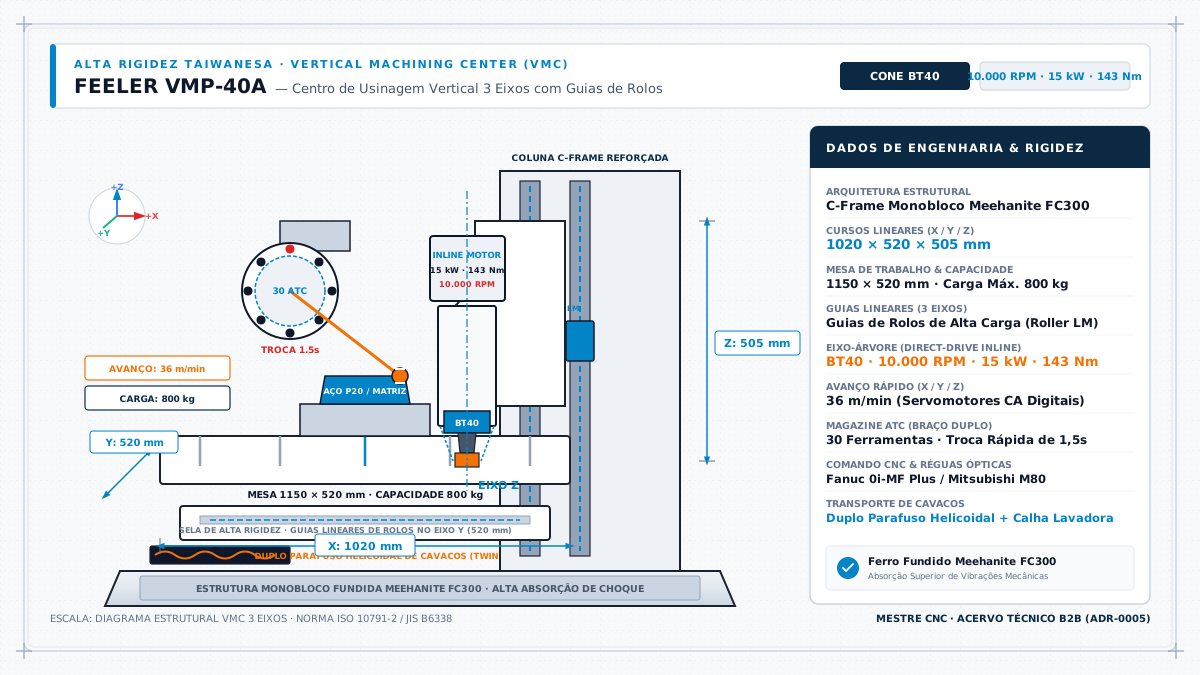
Centro de usinagem vertical 3 eixos Feeler VMP-40A com guias lineares de rolos nos 3 eixos, cone BT40 de 10.000 RPM, 15 kW e 143 Nm para alta rigidez em moldes e ferramentaria.
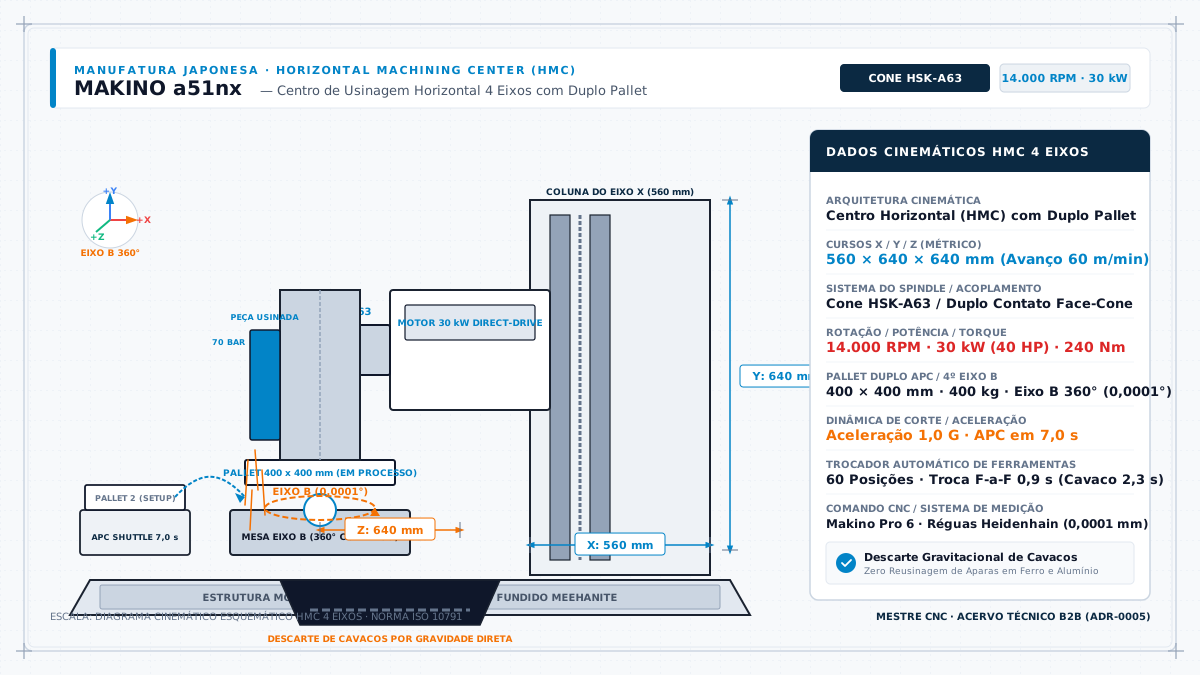
Centro de usinagem horizontal 4 eixos Makino a51nx com duplo pallet 400x400 mm, cone HSK-A63 de 14.000 RPM, 30 kW, 240 Nm e comando Makino Pro 6.
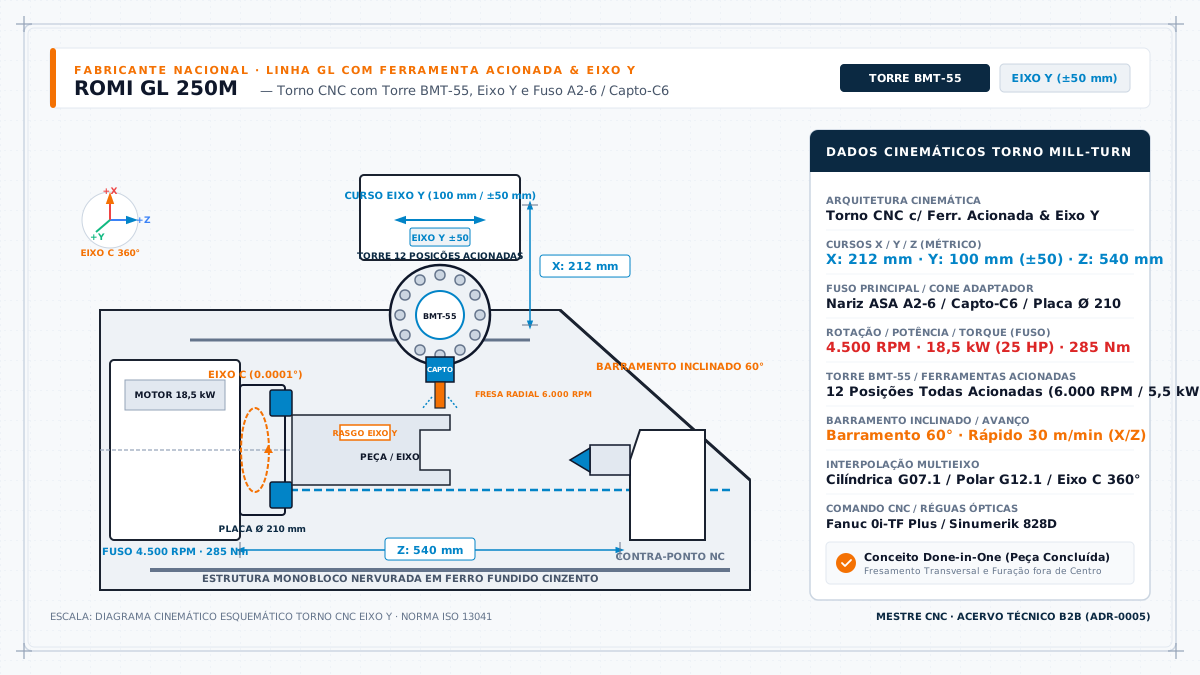
Torno CNC Romi GL 250M com ferramenta acionada BMT-55, eixo Y de 100 mm (±50 mm), fuso principal de 4.500 RPM / 18,5 kW e comando Fanuc 0i-TF Plus.
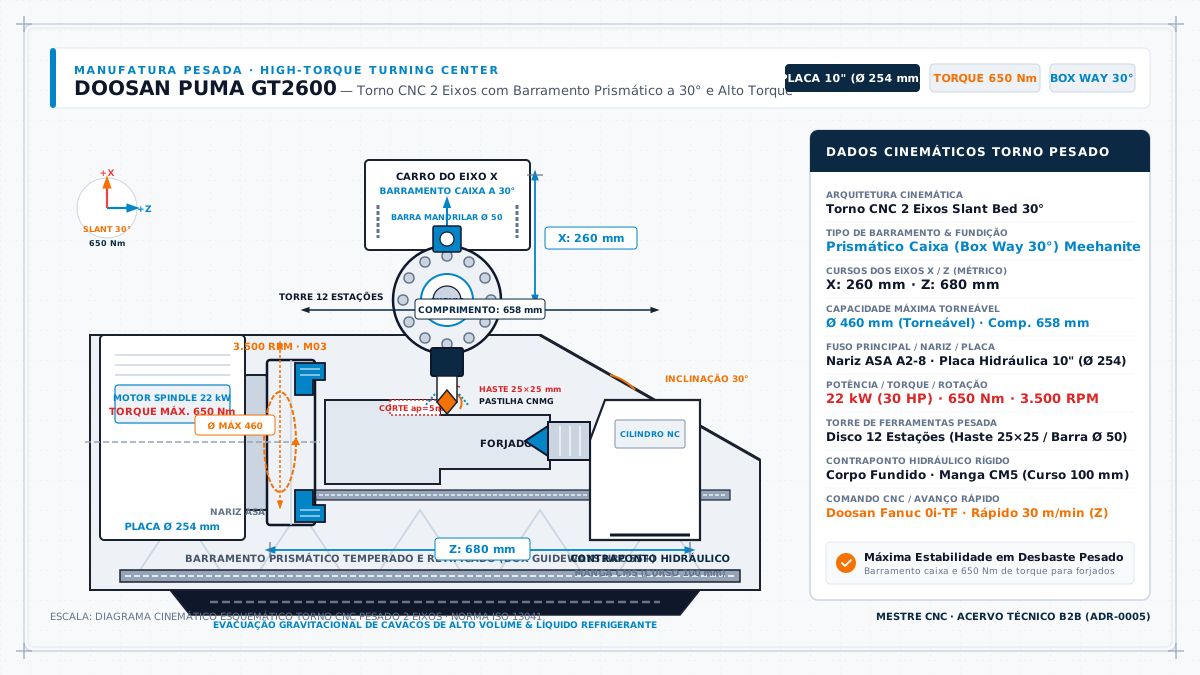
Torno CNC 2 eixos DN Solutions Puma GT2600 com barramento inclinado monobloco a 30°, placa de 10 pol, fuso de 3.500 RPM, 22 kW e 650 Nm de torque.
Nenhum equipamento corresponde aos filtros aplicados.
A rigidez estática e dinâmica de uma máquina CNC é determinada pelo elo mais fraco de sua cadeia cinemática. A interface de fixação entre o fuso e a ferramenta define a velocidade máxima sem vibração harmônica (*chatter*) e a profundidade de corte axial ($a_p$) permissível.
| Cone de Fixação | Contato Duplo | RPM Recomendado | Rigidez Radial à Flexão | Repetibilidade Axial | Aplicação Primária |
|---|---|---|---|---|---|
| BT40 / BBT40 | Sim (na versão BBT) | Até 15.000 RPM | Média-Alta (150 N/μm) | ± 0,005 mm | Centros verticais universais, matrizes e peças seriadas. |
| HSK-A63 | Sim (Cone oco + Face) | Até 24.000 RPM | Alta (220 N/μm) | ± 0,001 mm | Usinagem de alta velocidade (HSM), moldes de precisão e 5 eixos. |
| Capto-C6 | Sim (Polígono cônico + Face) | Até 12.000 RPM | Extrema (300 N/μm) | ± 0,002 mm | Tornos multitarefa (Mill-Turn), corte rotativo e torneamento travado. |
| BT50 / BBT50 | Sim (na versão BBT) | Até 8.000 RPM | Massiva (350 N/μm) | ± 0,008 mm | Desbaste pesado de blocos brutos, aços ferramenta e ferros fundidos. |
Bases em ferro fundido Meehanite ou granito mineral possuem coeficiente de absorção de vibração até 6 vezes superior a estruturas soldadas em chapa de aço, estabilizando o corte em balanços longos ($L/D > 4$).
O aquecimento do eixo-árvore e dos fusos de esferas pode gerar desvios axiais de até 40 μm. Sensores térmicos distribuídos no cabeçote recalculam os offsets de Z continuamente via CNC.
Em máquinas de 5 eixos, o controle de ponto central da ferramenta (*Rotation Tool Center Point*) compensa vetorialmente os eixos lineares enquanto os eixos rotativos B e C inclinam.
Configuração de origens de trabalho G54 a G59, alinhamento de morsas e geração de trajetórias sem colisão.
Cálculo exato de rotação (RPM), avanço por dente ($f_z$), potência requerida ($P_c$) e semáforo $L/D$.
Estratégias de usinagem em 5 eixos para postiços em aços P20 e H13 com foco em rugosidade espelhada ($Ra$).
Mandris térmicos (*shrink-fit*), hidráulicos e porta-pinças para eliminação de batimento radial (*runout*).
Calcule instantaneamente se a taxa de remoção de cavaco ($Q$) pretendida ultrapassa a potência máxima ($P_c$) ou o torque em baixa rotação do fuso da sua máquina. Elimine sobrecarga de spindle e quebra de ferramentas.
Nenhum resultado encontrado para ""
Tente buscar por termos mais genéricos, códigos G, famílias de materiais ou parâmetros de usinagem.
Ambiente de desenvolvimento local detectado. O índice de busca estática é gerado via build (`pnpm build`).