
Haas VF-2SS
Centro de usinagem vertical 3 eixos Haas VF-2SS Super-Speed com fuso inline direct-drive de 12.000 RPM, magazine lateral de 30 posições e comando Haas NextGen.
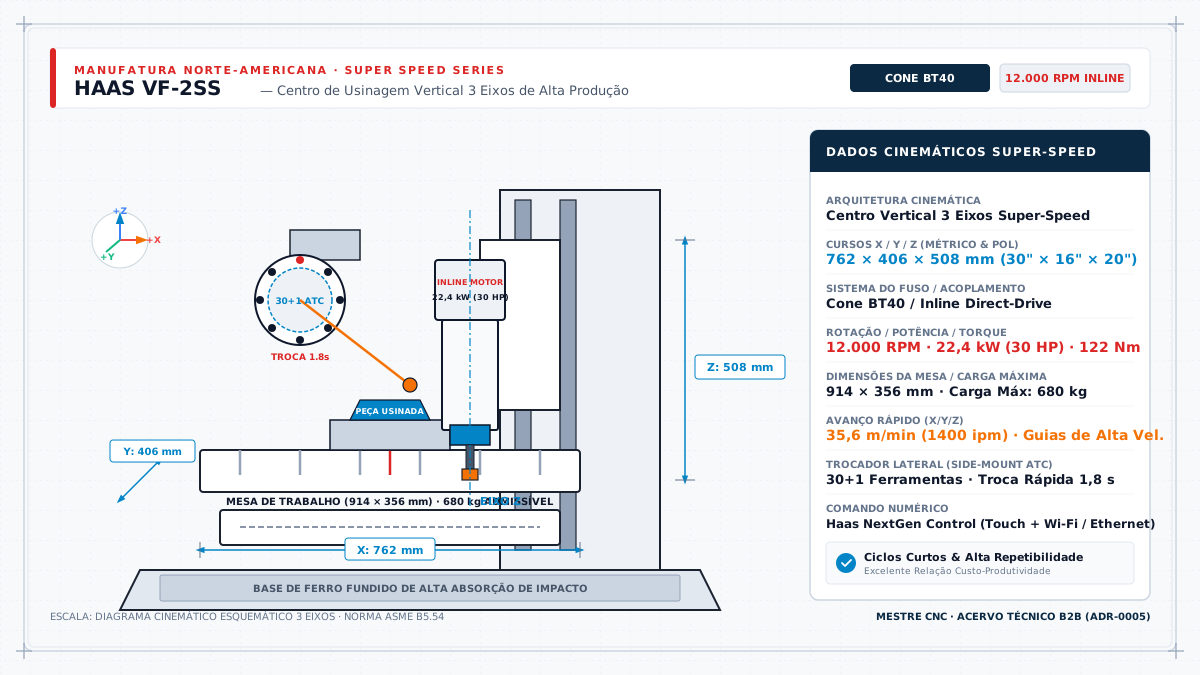
Especificações Mecânicas & Físicas Auditadas
Física Operacional & Capacidade de Remoção de Cavaco ($Q$)
A potência nominal deste spindle (22.4 kW) combinada com sua taxa de torque (122 Nm) estabelece o limite físico para a taxa de remoção volumétrica ($Q$) antes que o fuso entre em saturação térmica ou ocorra deflexão na ferramenta.
Taxa de Remoção ($Q$):
Q = (a_p · a_e · v_f) / 1000 [cm³/min]
Potência Efetiva Requerida ($P_c$):
P_c = (Q · k_c) / (60000 · η) [kW]
Onde $k_c$ é a pressão específica de corte corrigida pela espessura média do cavaco ($h_m$) e $\eta \approx 0,82$ é o rendimento mecânico do trem de engrenagens/direct-drive.
Valores calculados em regime contínuo (S1 100% ED). Para regimes de pico transitórios (S6 40% ED), a máquina suporta acréscimo de até 25% na potência por períodos inferiores a 10 minutos.
Ligas Metálicas Ideais com Constantes Físicas Auditadas
O Haas VF-2SS (Super-Speed) é o centro de usinagem vertical de 3 eixos mais consagrado da indústria de manufatura mecânica, projetado especificamente para ambientes que exigem alta cadência produtiva seriada, usinagem ágil de dispositivos de precisão e fresamento dinâmico em componentes de ferramentaria.
Cinemática e Dinâmica dos Eixos Lineares (X, Y e Z)
O projeto cinemático do VF-2SS prioriza tempos de ciclo reduzidos através da minimização contínua dos tempos mortos de deslocamento em vazio e trocas de ferramentas:
- Cursos Úteis de Deslocamento: Eixo X com $762\text{ mm}$ ($30\text{ in}$), Eixo Y com $406\text{ mm}$ ($16\text{ in}$) e Eixo Z com $508\text{ mm}$ ($20\text{ in}$), proporcionando uma envolvente de usinagem ideal para peças prismáticas de médio porte e placas de matrizes.
- Avanços Rápidos de Alta Dinâmica: Velocidade máxima de deslocamento rápido de $35,6\text{ m/min}$ ($1400\text{ ipm}$) nos eixos X, Y e Z com servomotores digitais brushless de alta inércia, assegurando aceleração veloz e curvas de frenagem suaves que reduzem o estresse mecânico sobre os patins das guias lineares.
- Mesa de Coordenadas de Grande Capacidade: Mesa retificada de $914 \times 356\text{ mm}$ com 3 ranhuras em T padronizadas de $16\text{ mm}$, projetada para suportar cargas uniformemente distribuídas de até $680\text{ kg}$, permitindo a montagem de conjuntos pesados de morsas duplas, dispositivos de ponto zero (zero-point) ou mesas giratórias adicionais de 4º e 5º eixos (Haas TRT160 / HRT210).
Trem de Força com Fuso Inline Direct-Drive
Diferente de modelos acionados por correia, a versão Super-Speed emprega o acoplamento coaxial direto:
- Motor Inline de Acionamento Direto: O motor de $22,4\text{ kW}$ ($30\text{ hp}$) é acoplado diretamente à árvore do spindle sem elementos intermediários flexíveis. Isso reduz a inércia rotativa, elimina vibrações de alta frequência oriundas do engrenamento de correias e reduz drasticamente a geração de calor transferido à carcaça do cabeçote.
- Cone BT40: Padrão industrial versátil com ampla compatibilidade de porta-ferramentas (mandris hidráulicos, térmicos de contração shrink-fit e porta-pinças ER de ultra-precisão).
- Desempenho Rotacional: Rotação de até $12.000\text{ RPM}$ com aceleração de zero à rotação plena em menos de $1,4\text{ segundo}$, fornecendo torque contínuo de $122\text{ Nm}$ a $2.000\text{ RPM}$.
Rigidez Estrutural e Mancais Pré-Carregados
- Construção em Ferro Fundido Rígido: Base e coluna monobloco fundidas com espessas paredes estruturais e nervuras cruzadas projetadas para dissipar tensões de flexão e torção durante o corte.
- Fusos de Esferas com Pré-Tensão Mecânica: Fusos de esferas com castanhas duplas pré-carregadas e rolamentos axiais angulares de alta rigidez em ambas as extremidades, conferindo repetibilidade bidirecional de $\pm 0,0025\text{ mm}$ e mitigando folgas axiais por dilatação durante o aquecimento normal do trabalho contínuo.
- Trocador Lateral de Ferramentas Rápido (Side-Mount ATC 30): Magazine carrossel de montagem lateral com capacidade de 30 ferramentas, com braço de troca rápida acionado por came mecânico que completa a troca ferramenta a ferramenta em apenas $1,8\text{ segundo}$ (tempo cavaco a cavaco em torno de $2,4\text{ segundos}$).
Desempenho em Usinagem Pesada: Classes ISO P e ISO M
- Aços Carbono e Ferramenta (ISO P - ABNT 1020, 1045 e 4140): O trem de força inline entrega excelente performance em estratégias de fresamento trocoidal moderno (High Feed e Dynamic Milling), mantendo espessura constante de cavaco com profundidades de corte axiais profundas ($Ap$) e engajamentos radiais estreitos ($Ae$), minimizando a carga térmica sobre a ferramenta.
- Aços Inoxidáveis (ISO M - AISI 304, 316 e 410): Equipado com sistema de refrigeração de alta vazão e lavagem contínua de cavacos, o VF-2SS previne o acúmulo de cavacos na área de corte, eliminando retrabalhos provocados por corte duplo de aparas metálicas.
Acabamento Superficial e Moldes Pré-Tratados (ISO H)
Em placas de matrizes e postiços temperados ISO H (ex: aço P20 beneficiado a 32 HRC ou H13 pré-temperado a 44 HRC):
- A rotação de $12.000\text{ RPM}$ viabiliza altas velocidades de corte com fresas de metal duro integral de 4 a 6 cortes, obtendo acabamentos uniformes com rugosidade $Ra \le 0,35,\mu\text{m}$.
- O controle Haas NextGen inclui de fábrica os algoritmos de avanço com aceleração suave (Look-Ahead avançado de até centenas de blocos e suavização de trajetórias), garantindo que raios côncavos estreitos e cantos internos sejam contornados sem paradas abruptas ou marcas de faceta na peça usinada.
Configure Haas VF-2SS no ToolOptimizer CNC
Insira o diâmetro da sua fresa, número de dentes e liga usinada para verificar em tempo real se o avanço respeita os 35.6 m/min e o limite de 22.4 kW do spindle.