
Romi D 800 5AX
Centro de usinagem vertical 5 eixos Romi D 800 5AX de alta precisão com mesa rotobasculante B/C, spindle direct-drive de 12.000 RPM e réguas ópticas lineares diretas.
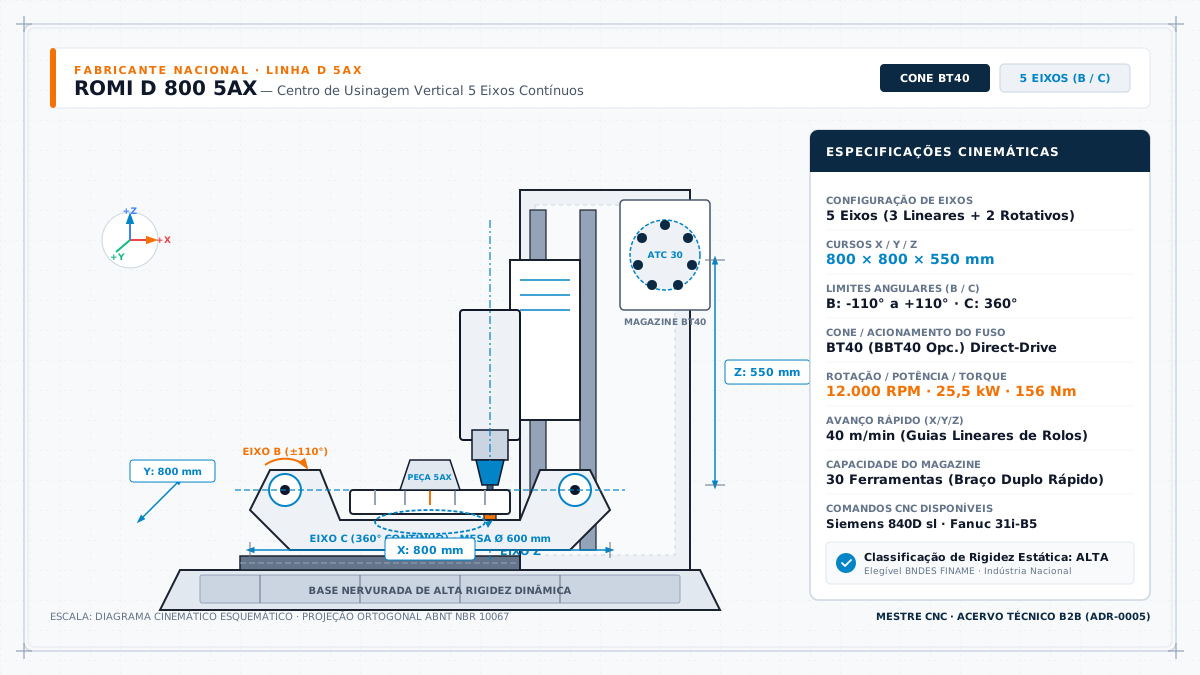
Especificações Mecânicas & Físicas Auditadas
Física Operacional & Capacidade de Remoção de Cavaco ($Q$)
A potência nominal deste spindle (25.5 kW) combinada com sua taxa de torque (156 Nm) estabelece o limite físico para a taxa de remoção volumétrica ($Q$) antes que o fuso entre em saturação térmica ou ocorra deflexão na ferramenta.
Taxa de Remoção ($Q$):
Q = (a_p · a_e · v_f) / 1000 [cm³/min]
Potência Efetiva Requerida ($P_c$):
P_c = (Q · k_c) / (60000 · η) [kW]
Onde $k_c$ é a pressão específica de corte corrigida pela espessura média do cavaco ($h_m$) e $\eta \approx 0,82$ é o rendimento mecânico do trem de engrenagens/direct-drive.
Valores calculados em regime contínuo (S1 100% ED). Para regimes de pico transitórios (S6 40% ED), a máquina suporta acréscimo de até 25% na potência por períodos inferiores a 10 minutos.
Ligas Metálicas Ideais com Constantes Físicas Auditadas
O Romi D 800 5AX é um centro de usinagem vertical de 5 eixos simultâneos projetado para atender aos rigorosos requisitos da indústria de moldes e matrizes, do setor aeroespacial e da fabricação de dispositivos e protótipos de alta precisão geométrica.
Cinemática e Configuração da Mesa Rotobasculante (Eixos B e C)
A arquitetura cinemática do equipamento baseia-se em uma mesa rotobasculante (trunnion table) montada diretamente sobre a base de ferro fundido, proporcionando dois eixos rotativos contínuos de interpolação simultânea:
- Eixo B (Basculamento / Tilt): Opera na faixa angular de $-110^\circ$ a $+110^\circ$. É apoiado em rolamentos de rolos cruzados de pré-carga zero e dotado de sistema de travamento hidráulico de alta potência para absorver momentos fletores gerados durante o desbaste pesado indexado (modo 3+2 eixos).
- Eixo C (Giro da Mesa): Proporciona rotação contínua de $360^\circ$ sobre uma mesa circular de $\varnothing 650\text{ mm}$, suportando componentes com massa de até $600\text{ kg}$. A fixação da peça conta com ranhuras em T padronizadas de $18\text{ mm}$ e furação de centragem para dispositivos de troca rápida tipo zero-point.
Essa configuração permite que a ponta da ferramenta se mantenha constantemente orientada em relação à normal da superfície usinada, reduzindo o balanço livre da haste (stick-out) e eliminando deflexões indesejadas em cavidades profundas.
Rigidez Estrutural e Amortecimento de Vibrações
A estrutura da máquina (base, coluna e carro transversal) é construída em ferro fundido de alta resistência com estrutura celular reforçada por nervuras diagonais otimizadas via Análise de Elementos Finitos (FEA).
- O coeficiente de amortecimento interno do ferro fundido atenua harmônicos de vibração regenerativa (chatter), prolongando a vida útil dos insertos de metal duro em mais de 30% em comparação a estruturas soldadas.
- O centro de gravidade rebaixado e a ampla distância entre as guias lineares de rolos nos eixos X e Y conferem elevada estabilidade dinâmica, mesmo sob desacelerações bruscas causadas por mudanças rápidas de trajetória em superfícies complexas.
Acoplamento de Fusos de Esferas com Refrigeração Interna e Medição Direta
Para neutralizar a dilatação térmica decorrente do atrito contínuo em ciclos produtivos longos de 24 horas:
- Os fusos de esferas recirculantes de passo retificado são pré-tensionados em ambas as extremidades e contam com refrigeração interna por circulação contínua de óleo termostatizado através do núcleo do fuso.
- Esse resfriamento ativo mantém a temperatura dos fusos estável dentro de $\pm 0,5^\circ\text{C}$ da temperatura ambiente da máquina, mitigando erros de posicionamento axial por expansão térmica.
- A máquina vem equipada de fábrica com réguas ópticas de medição direta (Linear Glass Scales) pressurizadas nos eixos X, Y e Z com resolução submicrométrica ($0,1,\mu\text{m}$). Ao fechar a malha de controle diretamente na posição real do carro (e não no encoder rotativo do servomotor), elimina-se qualquer influência de folga mecânica (backlash) ou histerese elástica do fuso.
Desempenho em Desbaste: Aços Carbono e Ligas (ISO P) e Aços Inoxidáveis (ISO M)
Com spindle de acionamento direto (direct-drive inline) de $25,5\text{ kW}$ de potência e torque de $156\text{ Nm}$ acoplado ao cone BT40 (ou BBT40 com duplo contato cone/face):
- Aços da família ISO P (ex: ABNT 1045, 4140 e P20 recozido): A máquina sustenta fresamento de alto avanço (High Feed Milling) com profundidades de corte axiais e radiais severas, operando com forças de corte tangenciais superiores a $4.500\text{ N}$ sem perda de sincronismo ou vibração nas guias.
- Aços Inoxidáveis ISO M (ex: AISI 304, 316L e aços inoxidáveis martensíticos 420): O controle dinâmico de avanço e o alto torque em baixas rotações evitam o encruamento prematuro da peça, garantindo espessura mínima de cavaco constante e excelente evacuação térmica através do fluido refrigerante de alta pressão pelo centro do spindle (20 a 70 bar).
Acabamento Fino em Moldes e Matrizes Tratadas (ISO H)
Na usinagem de cavidades temperadas em aços ferramenta da classe ISO H (ex: AISI H13 tratado a 48–54 HRC e D2 a 58–62 HRC):
- A rotação de até $12.000\text{ RPM}$ combinada à cinemática simultânea de 5 eixos permite o uso de fresas esféricas (ball nose) de metal duro com cobertura AlCrN e raio de ponta de $1$ a $4\text{ mm}$ em alta velocidade (HSC).
- Graças à interpolação suave provida pelos controles Siemens Sinumerik 840D sl (com as funções
TRAORIeCompressor COMPCAD) ou Fanuc 31i-B5 (comHigh Precision Contour Control - HPCC), a máquina atinge rugosidade superficial média de acabamento $Ra \le 0,25,\mu\text{m}$, reduzindo ou dispensando polimento manual em postiços de moldes de injeção.
Configure Romi D 800 5AX no ToolOptimizer CNC
Insira o diâmetro da sua fresa, número de dentes e liga usinada para verificar em tempo real se o avanço respeita os 40 m/min e o limite de 25.5 kW do spindle.