
Makino a51nx
Centro de usinagem horizontal 4 eixos Makino a51nx com duplo pallet 400x400 mm, cone HSK-A63 de 14.000 RPM, 30 kW, 240 Nm e comando Makino Pro 6.
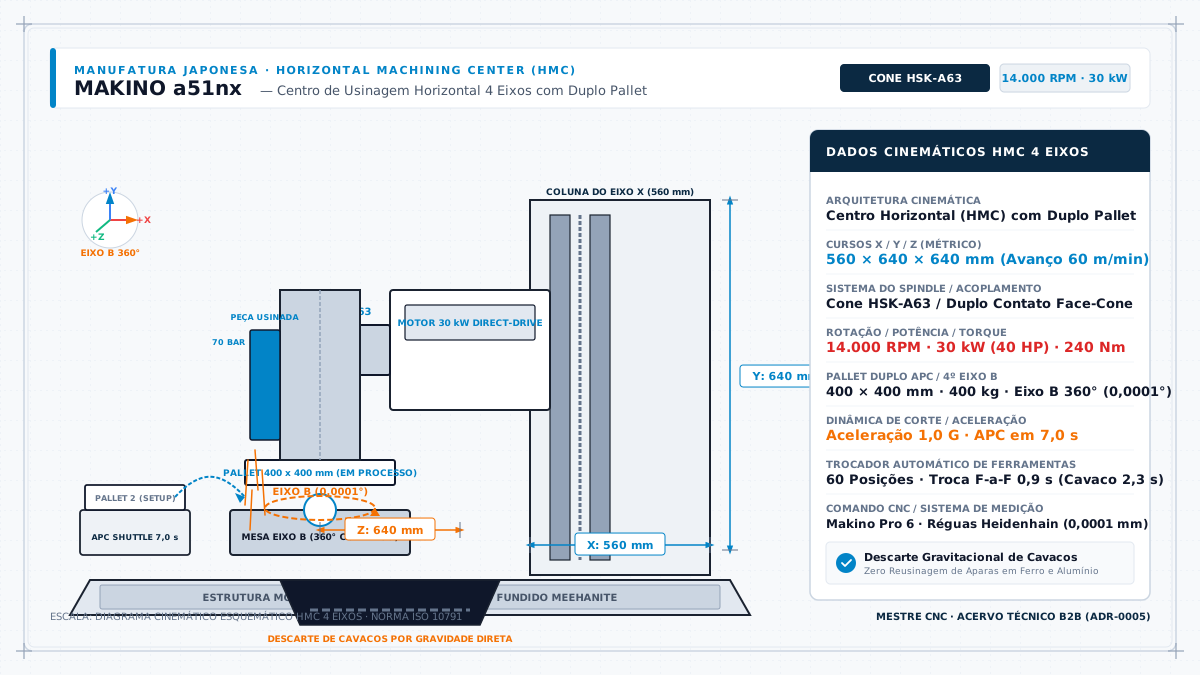
Especificações Mecânicas & Físicas Auditadas
Física Operacional & Capacidade de Remoção de Cavaco ($Q$)
A potência nominal deste spindle (30 kW) combinada com sua taxa de torque (240 Nm) estabelece o limite físico para a taxa de remoção volumétrica ($Q$) antes que o fuso entre em saturação térmica ou ocorra deflexão na ferramenta.
Taxa de Remoção ($Q$):
Q = (a_p · a_e · v_f) / 1000 [cm³/min]
Potência Efetiva Requerida ($P_c$):
P_c = (Q · k_c) / (60000 · η) [kW]
Onde $k_c$ é a pressão específica de corte corrigida pela espessura média do cavaco ($h_m$) e $\eta \approx 0,82$ é o rendimento mecânico do trem de engrenagens/direct-drive.
Valores calculados em regime contínuo (S1 100% ED). Para regimes de pico transitórios (S6 40% ED), a máquina suporta acréscimo de até 25% na potência por períodos inferiores a 10 minutos.
Ligas Metálicas Ideais com Constantes Físicas Auditadas
O Makino a51nx é a referência global absoluta em centros de usinagem horizontal (HMC - Horizontal Machining Center) da classe de pallets de $400 \times 400\text{ mm}$, projetado especificamente para manufatura seriada contínua de peças fundidas automotivas, carcaças complexas de alumínio e componentes aeroespaciais que demandam disponibilidade operacional máxima e estabilidade dimensional estrita.
Cinemática Horizontal e Descarte de Cavacos por Gravidade
A arquitetura cinemática horizontal confere uma vantagem física decisiva em relação aos centros de usinagem verticais:
- Eixos Lineares de Alta Dinâmica: Cursos úteis de $560\text{ mm}$ no Eixo X, $640\text{ mm}$ no Eixo Y e $640\text{ mm}$ no Eixo Z, com acelerações instantâneas de até $1,0\text{ G}$ ($9,8\text{ m/s}^2$) e velocidade de avanço rápido de $60\text{ m/min}$ em todos os eixos lineares.
- Descarte de Cavacos por Gravidade Natural: A árvore do fuso horizontal e a orientação vertical da peça de trabalho permitem que as aparas metálicas quentes caiam livremente na base da máquina diretamente sobre o transportador de cavacos central de duplo helicóide. Isso elimina o fenômeno crítico de reusinagem de cavacos (chip recutting), preservando as arestas cortantes das fresas e prevenindo o aquecimento indesejado da peça.
- Mesa Giratória 4º Eixo (Eixo B Contínuo): Eixo B acionado por servomotor de alta inércia com encoder angular direto, fornecendo rotação contínua de $360^\circ$ com resolução de $0,0001^\circ$ ou indexação rápida de $90^\circ$ em apenas $0,7\text{ segundo}$, permitindo usinar até 4 faces de um bloco ou componente em um único ciclo de fixação.
- Trocador Automático de Pallets (APC Duplo): Sistema rotativo shuttle que executa a troca de pallets em apenas $7,0\text{ segundos}$, permitindo que o operador execute o carregamento e descarregamento externo da peça seguinte enquanto a máquina usina sem paradas de fuso.
Análise de Rigidez: Interface HSK-A63 versus BT40
A fixação da ferramenta utiliza a interface alemã de duplo contato DIN 69893 HSK-A63:
- Duplo Contato Simultâneo Face-Cone: Diferente do cone BT40 tradicional (que faz contato puramente na conicidade 7/24), o cone oco HSK-A63 trava simultaneamente o cone radial e a face axial retificada contra a ponta do fuso através de pinças expansoras acionadas por pacote de molas de alta força de retenção (acima de $18\text{ kN}$).
- Comportamento Dinâmico em Altas Rotações: Em velocidades de até $14.000\text{ RPM}$, as forças centrífugas empurram as pinças internas do HSK contra as paredes cônicas ocas, aumentando a rigidez estática e radial em mais de $2,5\times$ em comparação com o BT40, sem provocar o recuo axial característico dos cones de haste sólida.
- Trem de Força do Eletrofuso: Motor integral com potência contínua de $30\text{ kW}$ ($40\text{ hp}$) e torque pleno de $240\text{ Nm}$ disponível a partir de baixas rotações, assegurando excelente capacidade tanto em fresamento pesado de desbaste quanto em operações de furação e alargamento profundo.
Rigidez Estrutural em T Invertido, Fusos com Refrigeração Interna e Réguas Ópticas
- Construção Monobloco em Base de T Invertido (Inverted T-Bed): A estrutura fundida de ferro com coluna móvel no Eixo X deslocando-se sobre uma base monolítica ultrarrígida reduz o balanço (overhang) e distribui uniformemente as massas móveis, mantendo a geometria da coluna invariável sob severas forças de desaceleração.
- Fusos de Esferas com Refrigeração Interna por Óleo Controlado: Todos os fusos de esferas dos eixos X, Y e Z possuem núcleo vazado com circulação forçada de óleo refrigerante com controle micrométrico de temperatura sincronizado à estrutura fundida, mitigando expansões térmicas axiais causadas pelo atrito contínuo.
- Réguas Ópticas Seladas Heidenhain (Linear Glass Scales): Equipado de série com escalas ópticas pressurizadas de medição direta nos três eixos lineares, garantindo repetibilidade de posicionamento de $\pm 0,0015\text{ mm}$ conforme norma ISO 230-2 sob regimes ininterruptos de múltiplos turnos industriais.
- Magazine Rápido de 60 Ferramentas (ATC): Sistema de troca automática com tambor de 60 posições com tempo de troca ferramenta a ferramenta de apenas $0,9\text{ segundo}$ e cavaco a cavaco inferior a $2,3\text{ segundos}$.
Usinagem Seriada em Ferro Fundido (ISO K) e Aços Estruturais (ISO P)
- Ferro Fundido Cinzento e Nodular (ISO K - GG25, GGG40 e GGG60): A rigidez estática e o fuso HSK de $240\text{ Nm}$ permitem fresamentos com fresas de cabeçote de $\varnothing 100\text{ mm}$ com altos avanços por dente ($fz = 0,25\text{ mm/dente}$), removendo cavacos secos sem vibrações harmônicas na base do equipamento.
- Aços Carbono e Ligados (ISO P - ABNT 1045, 4140 e 8620): Em fresamento dinâmico trocoidal e mergulho axial, o controle dinâmico de torque do sistema Makino GI (Geometric Intelligence) ajusta em tempo real a aceleração para contornos de concordância com espessura uniforme de cavaco.
Desempenho em Aços Inoxidáveis (ISO M) e Cavidades Temperadas (ISO H)
- Aços Inoxidáveis Austeníticos e Dúplex (ISO M - AISI 304, 316 e Super Duplex): Equipado com sistema de refrigeração interna de alta pressão pelo centro da ferramenta de até $70\text{ bar}$ ($1000\text{ psi}$), o fuso quebra o calor na zona primária de cisalhamento, evitando encruamento do material e garantindo longa durabilidade das pastilhas de metal duro revestidas por PVD AlTiN.
- Moldes e Matrizes de Alta Dureza (ISO H - Aços H13 e D2 temperados a 52-56 HRC): Com o comando Makino Pro 6 (baseado no núcleo Fanuc 31i-B5 de 64 bits) e os algoritmos proprietários SGI.5 (Super Geometric Intelligence), a máquina lê centenas de blocos à frente processando curvas tridimensionais complexas com desvios de interpolação inferiores a $2,\mu\text{m}$, alcançando excelente acabamento superficial com rugosidade $Ra \le 0,25,\mu\text{m}$.
Configure Makino a51nx no ToolOptimizer CNC
Insira o diâmetro da sua fresa, número de dentes e liga usinada para verificar em tempo real se o avanço respeita os 60 m/min e o limite de 30 kW do spindle.