M1.6 × 0.35
ISO 965 Ø Broca de Corte Ø 1.25 mm
Ø Broca de Laminação Ø 1.45 mm
- Passo em mm
- 0.35 mm
- Ø Externo Nominal
- 1.60 mm
- Ø Primitivo / Prof. Rosca
- d2 ≈ 1.37 mm · h ≈ 0.21 mm
- Aplicação
- Micro-mecânica e instrumentação óptica
Padrão internacional predominante na indústria mecânica moderna e centros de usinagem CNC. Filete triangular simétrico com ângulo de perfil de 60°. Na rosca métrica grossa (M), o passo é fixado para cada diâmetro nominal e não precisa ser explicitado no desenho (ex: M8 refere-se a M8 × 1.25). O fundo do filete do parafuso é arredondado para reduzir concentração de tensões sob fadiga cíclica.
Faça download do ativo em vetor de alta resolução para impressão de bancada ou gere PDF A4 direto.
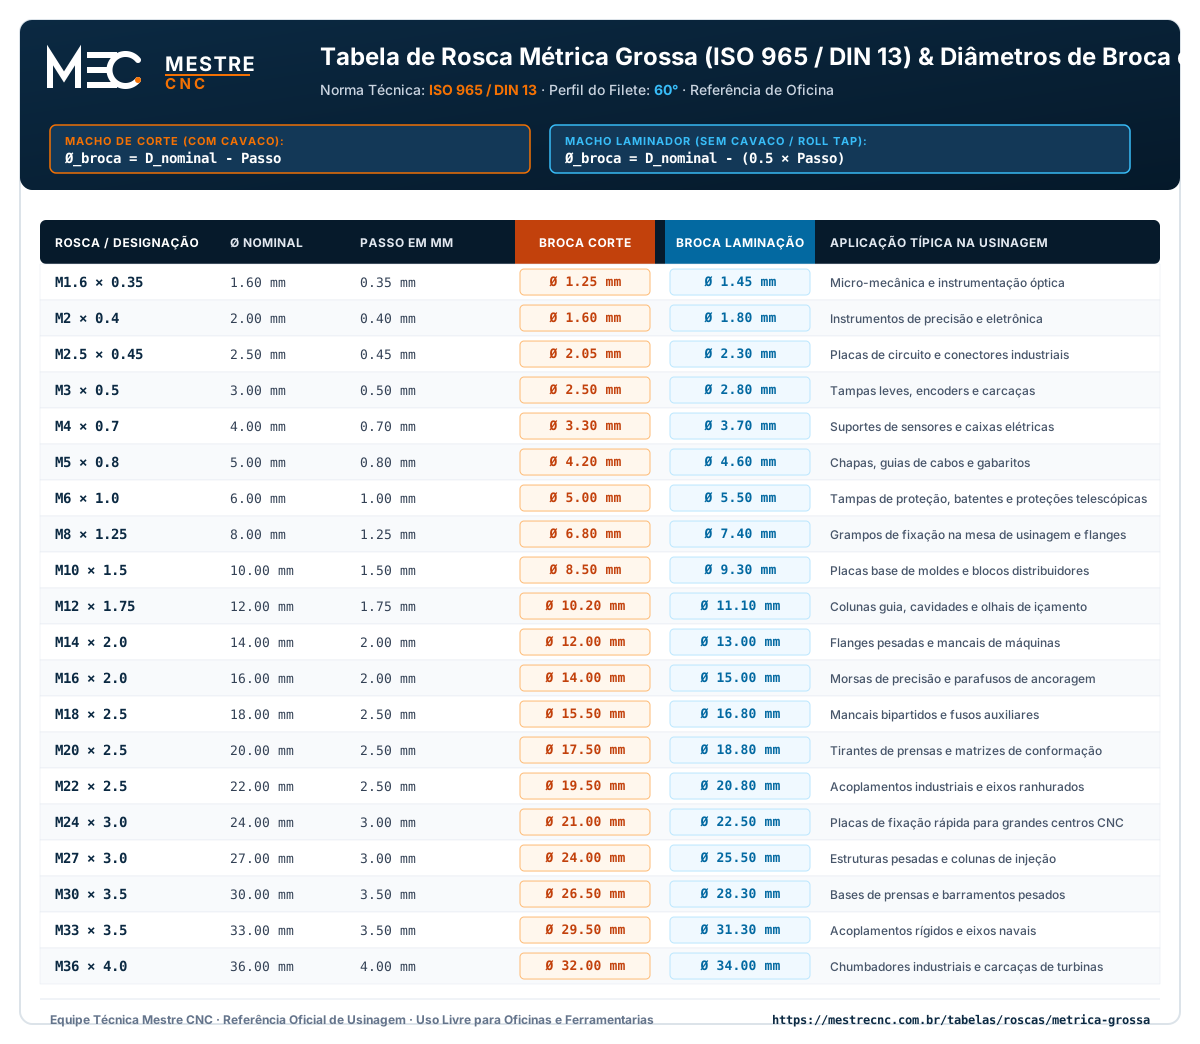
Regra universal para ~75% de altura de engrenamento de filete em furação com macho de corte. Exemplo: Para M8 × 1.25: 8 - 1.25 = Ø 6.75 mm (broca comercial normalizada: Ø 6.80 mm).
Para machos de conformação plástica (laminação sem cavaco). Exemplo: Para M8 × 1.25: 8 - (0.5 × 1.25) = Ø 7.375 mm (broca comercial normalizada: Ø 7.40 mm).
Cotas em milímetros com correspondência estrita à norma ISO 965 / DIN 13.
| Rosca / Designação | Ø Nominal (mm) | Passo em mm | Ø Broca Corte | Ø Broca Laminação | Aplicação Típica / Oficina |
|---|---|---|---|---|---|
| M1.6 × 0.35 | 1.60 | 0.35 mm | Ø 1.25 mm | Ø 1.45 mm | Micro-mecânica e instrumentação óptica |
| M2 × 0.4 | 2.00 | 0.40 mm | Ø 1.60 mm | Ø 1.80 mm | Instrumentos de precisão e eletrônica |
| M2.5 × 0.45 | 2.50 | 0.45 mm | Ø 2.05 mm | Ø 2.30 mm | Placas de circuito e conectores industriais |
| M3 × 0.5 | 3.00 | 0.50 mm | Ø 2.50 mm | Ø 2.80 mm | Tampas leves, encoders e carcaças |
| M4 × 0.7 | 4.00 | 0.70 mm | Ø 3.30 mm | Ø 3.70 mm | Suportes de sensores e caixas elétricas |
| M5 × 0.8 | 5.00 | 0.80 mm | Ø 4.20 mm | Ø 4.60 mm | Chapas, guias de cabos e gabaritos |
| M6 × 1.0 | 6.00 | 1.00 mm | Ø 5.00 mm | Ø 5.50 mm | Tampas de proteção, batentes e proteções telescópicas |
| M8 × 1.25 | 8.00 | 1.25 mm | Ø 6.80 mm | Ø 7.40 mm | Grampos de fixação na mesa de usinagem e flanges |
| M10 × 1.5 | 10.00 | 1.50 mm | Ø 8.50 mm | Ø 9.30 mm | Placas base de moldes e blocos distribuidores |
| M12 × 1.75 | 12.00 | 1.75 mm | Ø 10.20 mm | Ø 11.10 mm | Colunas guia, cavidades e olhais de içamento |
| M14 × 2.0 | 14.00 | 2.00 mm | Ø 12.00 mm | Ø 13.00 mm | Flanges pesadas e mancais de máquinas |
| M16 × 2.0 | 16.00 | 2.00 mm | Ø 14.00 mm | Ø 15.00 mm | Morsas de precisão e parafusos de ancoragem |
| M18 × 2.5 | 18.00 | 2.50 mm | Ø 15.50 mm | Ø 16.80 mm | Mancais bipartidos e fusos auxiliares |
| M20 × 2.5 | 20.00 | 2.50 mm | Ø 17.50 mm | Ø 18.80 mm | Tirantes de prensas e matrizes de conformação |
| M22 × 2.5 | 22.00 | 2.50 mm | Ø 19.50 mm | Ø 20.80 mm | Acoplamentos industriais e eixos ranhurados |
| M24 × 3.0 | 24.00 | 3.00 mm | Ø 21.00 mm | Ø 22.50 mm | Placas de fixação rápida para grandes centros CNC |
| M27 × 3.0 | 27.00 | 3.00 mm | Ø 24.00 mm | Ø 25.50 mm | Estruturas pesadas e colunas de injeção |
| M30 × 3.5 | 30.00 | 3.50 mm | Ø 26.50 mm | Ø 28.30 mm | Bases de prensas e barramentos pesados |
| M33 × 3.5 | 33.00 | 3.50 mm | Ø 29.50 mm | Ø 31.30 mm | Acoplamentos rígidos e eixos navais |
| M36 × 4.0 | 36.00 | 4.00 mm | Ø 32.00 mm | Ø 34.00 mm | Chumbadores industriais e carcaças de turbinas |
Versão diagramada com fórmulas e logotipo oficial para consulta rápida ou impressão em plotter de bancada.
Ao furar furos cegos para machos de ponta helicoidal ou reto, a profundidade do pré-furo deve superar o comprimento útil da rosca em pelo menos 3 a 5 vezes o passo para acomodar os cavacos e a ponta cônica do macho.
O batimento radial (runout) do mandril porta-macho ou pinça ER sincronizada deve ser inferior a 0.01 mm. Erros angulares causam roscas cônicas ou ovalizadas, além de desgaste prematuro dos primeiros filetes.
No ciclo rígido CNC, o avanço é estritamente proporcional: F = S × Passo (mm). Jamais altere o override de avanço manualmente de forma independente durante a execução do ciclo de rosqueamento.
Roscas de alta resistência mecânica, excelente estanqueidade e segurança contra afrouxamento por vibração.
Padrão americano amplamente empregado em máquinas CNC Haas, Bridgeport, compressores e fixações industriais.
Rosca fina norte-americana indispensável no setor automotivo, aeronáutico, conexões hidráulicas e instrumentação.
Rosca imperial histórica com ângulo de 55° e cristas e fundos arredondados, presente em maquinários clássicos e manutenção pesada.
Rosca paralela (cilíndrica) amplamente adotada na Europa e no Brasil para pneumática, hidráulica e manifolds CNC.
Rosca cônica estanque padrão americano para alta pressão, óleo, gás, vapor e blocos de refrigeração de moldes.
Consulte a tabela completa de tolerâncias ISO 286 para eixos e furos de 1 a 250 mm.
Nenhum resultado encontrado para ""
Tente buscar por termos mais genéricos, códigos G, famílias de materiais ou parâmetros de usinagem.
Ambiente de desenvolvimento local detectado. O índice de busca estática é gerado via build (`pnpm build`).