
Romi GL 250M
Torno CNC Romi GL 250M com ferramenta acionada BMT-55, eixo Y de 100 mm (±50 mm), fuso principal de 4.500 RPM / 18,5 kW e comando Fanuc 0i-TF Plus.
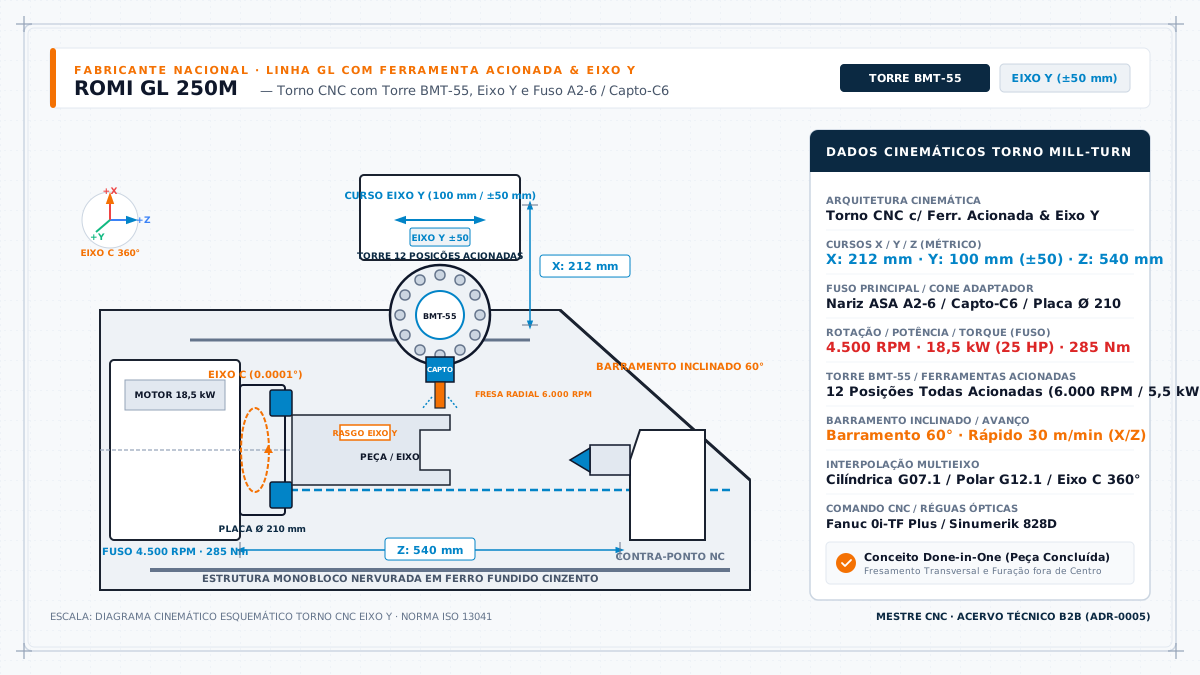
Especificações Mecânicas & Físicas Auditadas
Física Operacional & Capacidade de Remoção de Cavaco ($Q$)
A potência nominal deste spindle (18.5 kW) combinada com sua taxa de torque (285 Nm) estabelece o limite físico para a taxa de remoção volumétrica ($Q$) antes que o fuso entre em saturação térmica ou ocorra deflexão na ferramenta.
Taxa de Remoção ($Q$):
Q = (a_p · a_e · v_f) / 1000 [cm³/min]
Potência Efetiva Requerida ($P_c$):
P_c = (Q · k_c) / (60000 · η) [kW]
Onde $k_c$ é a pressão específica de corte corrigida pela espessura média do cavaco ($h_m$) e $\eta \approx 0,82$ é o rendimento mecânico do trem de engrenagens/direct-drive.
Valores calculados em regime contínuo (S1 100% ED). Para regimes de pico transitórios (S6 40% ED), a máquina suporta acréscimo de até 25% na potência por períodos inferiores a 10 minutos.
Ligas Metálicas Ideais com Constantes Físicas Auditadas
O Romi GL 250M é um torno CNC de alto rendimento com barramento inclinado monobloco, equipado com torre de ferramentas acionadas de interface BMT-55 e eixo Y com interpolação contínua, projetado para usinagem completa de peças complexas com torneamento, furação descentralizada, abertura de roscas rígidas e fresamento em um único ciclo de fixação.
Cinemática com Ferramenta Acionada e Eixo Y Ortogonal
A integração do curso de Eixo Y ortogonal ao barramento revoluciona a capacidade geométrica do centro de torneamento:
- Cursos dos Eixos Lineares: Curso no Eixo X de $212\text{ mm}$, Eixo Z de $540\text{ mm}$ e Eixo Y com amplitude de $100\text{ mm}$ ($\pm 50\text{ mm}$ em relação à linha de centro do fuso de torneamento), viabilizando operações de fresamento transversal fora de centro com elevada estabilidade mecânica.
- Torre de Ferramentas BMT-55 de 12 Posições: Torre com acoplamento tipo Base Mount Tooling (BMT-55) com 12 estações, onde todas as posições podem receber suportes acionados com fixação por chavetas cônicas e 4 parafusos de ancoragem direta. O motor de acionamento de ferramentas entrega $5,5\text{ kW}$ de potência com rotação de até $6.000\text{ RPM}$ e torque pleno de $45\text{ Nm}$, permitindo uso de adaptadores Sandvik Capto-C6 para trocas rápidas de pastilhas.
- Eixo C Contínuo com Freio Hidráulico de Disco: Resolução angular de $0,0001^\circ$ com interpolação simultânea dos eixos X, Z, Y e C. Em usinagens pesadas com ferramentas acionadas radiais ou axiais, o fuso principal é bloqueado por um freio hidráulico de disco de alta rigidez, garantindo repetibilidade angular sem vibrações.
- Eliminação de Setups Secundários (Done in One): Recursos como rasgos de chaveta perfeitamente paralelos, furações em PCD excêntrico, superfícies planas sextavadas e rosqueamento rígido são concluídos no próprio torno, eliminando o tempo de fila, transporte e as imprecisões decorrentes de re-fixação em centros de usinagem verticais auxiliares.
Programação Avançada: Interpolação Cilíndrica e Coordenadas Polares
O comando numérico oferece ciclos especializados para desmistificar a programação multieixo:
- Interpolação Cilíndrica (G07.1 / G107 no Fanuc): Permite programar geometrias sobre a superfície cilíndrica da peça como se fossem coordenadas de um plano cartesiano retificado desenvolvido ($Z$ linear e $C$ angular convertido em raio de curvatura), viabilizando a usinagem suave de canais helicoidais, cames e rasgos de chaveta com compensação de raio de fresa (G41/G42).
- Interpolação em Coordenadas Polares (G12.1 / G112 no Fanuc): Transforma o plano frontal da peça (eixo X linear e eixo C rotativo) em um sistema de coordenadas retangulares virtuais X-Y. O programador redige o código em coordenadas cartesianas tradicionais enquanto o comando decompõe o movimento em trajetórias de rotação e avanço linear síncronos.
Rigidez Estrutural do Barramento Inclinado a 60°, Fusos e Réguas Ópticas
- Estrutura Monobloco em Ferro Fundido Cinzento: Barramento inclinado a $60^\circ$ monobloco fundido em peça única, com nervuras internas calculadas por análise de elementos finitos (FEA). Essa inclinação favorece a rigidez contra as forças de deflexão do torneamento pesado e permite a queda desimpedida de cavacos para a calha inferior do transportador de correia articulada.
- Fusos de Esferas com Pré-Carga Mecânica e Guias Lineares de Rolos: Os eixos X, Y e Z contam com fusos de esferas temperados e retificados em mancais axiais de ultra-precisão, acoplados a guias de rolos lineares que oferecem área de contato substancialmente maior que guias de esferas convencionais, minimizando folgas de reversão (backlash).
- Réguas Ópticas Lineares Diretas: Escalas ópticas de vidro Heidenhain pressurizadas instaladas nos eixos X e Y, garantindo tolerâncias de usinagem de diâmetro interno e externo na ordem de IT6 e estabilidade térmica contra dilatação por calor contínuo.
- Fuso Principal A2-6: Mancalizado com rolamentos de rolos cilíndricos duplos de alta precisão na dianteira e rolamentos de esferas de contato angular na traseira, atingindo $4.500\text{ RPM}$ com motor de acionamento de $18,5\text{ kW}$ ($25\text{ hp}$) e torque contínuo de $285\text{ Nm}$.
Desbaste e Torneamento Pesado em Aços Estruturais (ISO P) e Inoxidáveis (ISO M)
- Aços da Classe ISO P (ABNT 1045, 4140, 8620 e 5115): Em desbastes severos de barras laminadas e forjadas, o Romi GL 250M suporta profundidades de corte ($Ap$) de até $5,0\text{ mm}$ no raio com avanços de corte de $0,35\text{ mm/rot}$, consumindo elevados volumes de corte sem ressonâncias estruturais.
- Aços Inoxidáveis Austeníticos e Dúplex (ISO M - AISI 304, 316L e SAF 2205): A rigidez estática da torre BMT-55 associada à injeção de fluido refrigerante a 20 bar previne o encruamento das camadas superficiais do inox durante furações profundas fora de centro e ranhuramentos axiais.
Acabamento Superficial e Torneamento Duro em Aços Temperados (ISO H)
- Aços Cementados e Temperados (ISO H - 100Cr6 e 8620 tratado entre 58 e 62 HRC): Através do torneamento duro (Hard Turning) com insertos de Nitreto Cúbico de Boro Policristalino (PCBN) e cerâmica mista ($Al_2O_3 + TiC$), o GL 250M substitui operações secundárias de retificação cilíndrica, alcançando excentricidade geométrica menor que $0,003\text{ mm}$ e rugosidade superficial $Ra \le 0,2,\mu\text{m}$.
- Comandos CNC de Resposta Instantânea: Disponível com os comandos Fanuc 0i-TF Plus (com tela de 15” e interface gráfica interativa Manual Guide i) ou Siemens Sinumerik 828D (com ShopTurn e ciclos completos de fresamento em torno), entregando ciclos de interpolação ultra-rápidos e diagnóstico preventivo de vibração em tempo real.
Configure Romi GL 250M no ToolOptimizer CNC
Insira o diâmetro da sua fresa, número de dentes e liga usinada para verificar em tempo real se o avanço respeita os 30 m/min e o limite de 18.5 kW do spindle.