
DN Solutions Puma GT2600
Torno CNC 2 eixos DN Solutions Puma GT2600 com barramento inclinado monobloco a 30°, placa de 10 pol, fuso de 3.500 RPM, 22 kW e 650 Nm de torque.
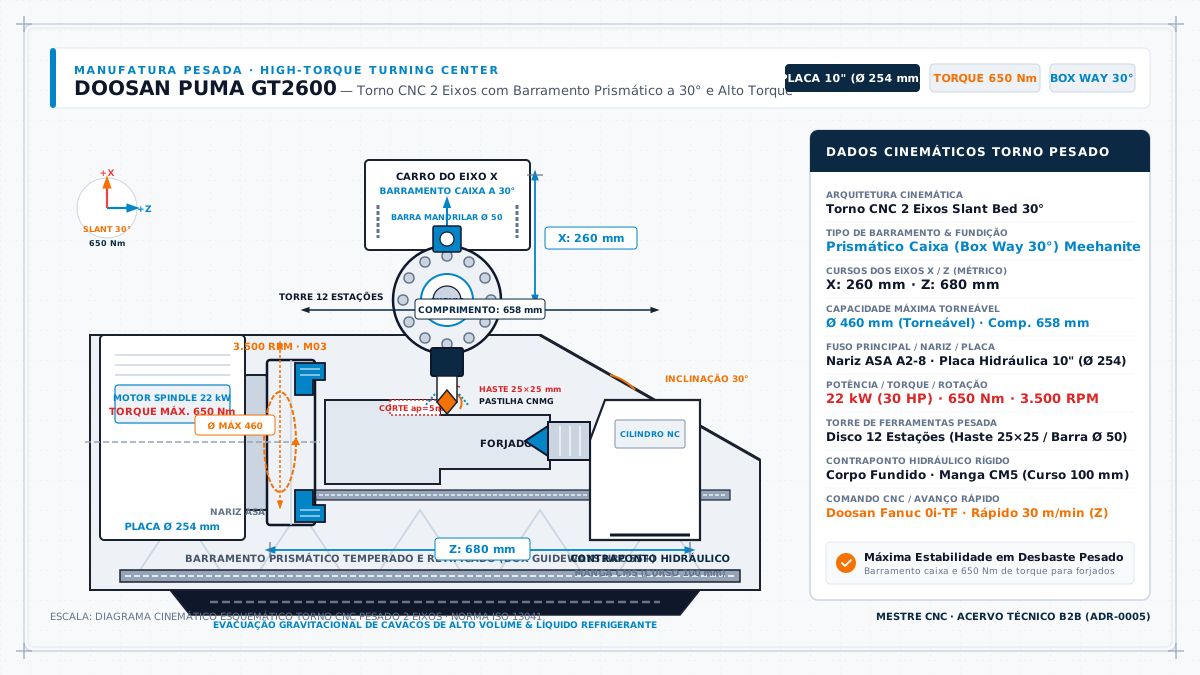
Especificações Mecânicas & Físicas Auditadas
Física Operacional & Capacidade de Remoção de Cavaco ($Q$)
A potência nominal deste spindle (22 kW) combinada com sua taxa de torque (650 Nm) estabelece o limite físico para a taxa de remoção volumétrica ($Q$) antes que o fuso entre em saturação térmica ou ocorra deflexão na ferramenta.
Taxa de Remoção ($Q$):
Q = (a_p · a_e · v_f) / 1000 [cm³/min]
Potência Efetiva Requerida ($P_c$):
P_c = (Q · k_c) / (60000 · η) [kW]
Onde $k_c$ é a pressão específica de corte corrigida pela espessura média do cavaco ($h_m$) e $\eta \approx 0,82$ é o rendimento mecânico do trem de engrenagens/direct-drive.
Valores calculados em regime contínuo (S1 100% ED). Para regimes de pico transitórios (S6 40% ED), a máquina suporta acréscimo de até 25% na potência por períodos inferiores a 10 minutos.
Ligas Metálicas Ideais com Constantes Físicas Auditadas
O DN Solutions Puma GT2600 (anteriormente Doosan Puma GT2600) é a referência industrial em centros de torneamento horizontal CNC de 2 eixos de alto torque e corte pesado (heavy-duty turning). Desenvolvido para operações severas de desbaste e usinagem contínua em indústrias automotivas pesadas, óleo e gás, flanges industriais e forjados, o Puma GT2600 une a robustez clássica de um barramento inclinado monobloco em ferro fundido Meehanite com guias prismáticas temperadas por indução (Box Guideway) e um trem de acionamento do fuso capaz de fornecer $650\text{ Nm}$ de torque contínuo.
Cinemática de 2 Eixos, Barramento Monobloco Meehanite a 30° e Guias Box Way
A rigidez estática e a capacidade de amortecimento de vibrações constituem a espinha dorsal do projeto mecânico do Puma GT2600:
- Barramento Monobloco Inclinado a 30°: O leito da máquina é fundido em peça única em ferro fundido cinzento de alta densidade Meehanite, com geometria de inclinação de $30^\circ$. Esse ângulo rebaixa o centro de gravidade do conjunto móvel, direciona os esforços resultantes de corte diretamente para a base e facilita o escoamento contínuo de volumes colossais de cavacos de aço em direção à calha do transportador.
- Guias Prismáticas Retificadas (Box Guideway): Ao contrário de guias lineares de esferas ou rolos com contato pontual ou em linha, os eixos X e Z do Puma GT2600 deslizam sobre guias prismáticas retificadas de ampla área de contato interfacial revestidas com Turcite-B. Essa arquitetura proporciona capacidade de amortecimento dinâmico até 5 vezes superior, suportando cortes interrompidos severos em barras fundidas e forjadas sem propagar vibrações regenerativas (chatter) para o fuso ou ferramentas.
- Cursos e Dimensões Operacionais: Apresenta curso no Eixo X de $260\text{ mm}$, curso no Eixo Z de $680\text{ mm}$ e distância entre pontas de $658\text{ mm}$, permitindo o torneamento de peças com diâmetro máximo usinável de $\varnothing 410\text{ mm}$ sobre o carro e comprimento torneável de até $650\text{ mm}$.
Trem de Força de Alto Torque (650 Nm e 22 kW)
O eixo-árvore foi dimensionado para entrega máxima de potência mesmo em rotações intermediárias e baixas:
- Motor de Acionamento Direto de 22 kW (30 HP): O motor de indução de alto torque entrega potência nominal de $22\text{ kW}$ e torque máximo de $650\text{ Nm}$ na faixa de rotação de corte mais utilizada (entre 200 e 800 RPM), permitindo o desbaste profundo com pastilhas de geometria negativa em barras de aço bruto laminado.
- Nariz de Fuso ASA A2-8 e Placa de 10 Polegadas: Equipado de fábrica com placa hidráulica autocentrante de 10 polegadas ($\varnothing 254\text{ mm}$) com cilindro de acionamento de grande vazão, furo passante de barra de $\varnothing 76\text{ mm}$ e velocidade máxima de rotação de $3.500\text{ RPM}$. Mancalizado por conjuntos quádruplos de rolamentos de rolos cilíndricos de ultra-precisão e rolamentos de esferas de contato angular, o fuso suporta cargas radiais e axiais elevadíssimas.
- Contraponto Hidráulico de Alta Rigidez: O contraponto programável via código CNC possui manga hidráulica com diâmetro de $\varnothing 100\text{ mm}$, cone Morse MT#5 e curso axial de $80\text{ mm}$, garantindo estabilidade no torneamento entre pontas de eixos pesados de até $500\text{ kg}$.
Torre de 12 Posições com Acoplamento Curvic Coupling
A indexação das ferramentas é projetada para ciclos ininterruptos com precisão de repetibilidade:
- Acoplamento Curvic de Grande Diâmetro: O travamento do disco da torre de 12 postos de torneamento é realizado por meio de uma engrenagem de acoplamento dentada Curvic de três peças de grande diâmetro, pressionada hidraulicamente sob alta tonelagem. O tempo de indexação ferramenta a ferramenta é de apenas $0,15\text{ s}$, com repetibilidade de posicionamento inferior a $\pm 0,001\text{ mm}$.
- Suportes de Ferramentas de Haste Quadrada 25x25 mm: Projetados para fixar barras de desbaste pesado de secção $25 \times 25\text{ mm}$ e barras de mandrilar internas de até $\varnothing 40\text{ mm}$, garantindo que a deflexão elástica da ferramenta não comprometa o dimensional em profundidades de corte axiais agressivas.
- Refrigeração Interna e Injeção de Fluido Refrigerante: A torre possui canais internos de distribuição que alimentam cada estação com fluido de corte solúvel a alta vazão, resfriando a zona primária de cisalhamento e expulsando os cavacos enrolados de dentro de furos cegos.
Física de Remoção de Cavaco: Potência Kienzle (Pc), Q e Estabilidade contra Chatter
Na usinagem com o Puma GT2600, o cálculo termomecânico das forças de corte orienta a máxima produtividade:
- Taxa de Remoção Volumétrica ($Q$): No torneamento cilíndrico externo, a taxa de remoção volumétrica é calculada por: $$Q = v_c \cdot a_p \cdot f \quad \left[\text{cm}^3/\text{min}\right]$$ onde $v_c$ é a velocidade de corte ($\text{m/min}$), $a_p$ é a profundidade de corte radial ($\text{mm}$) e $f$ é o avanço por rotação ($\text{mm/rot}$).
- Potência Efetiva de Corte pela Equação de Kienzle ($P_c$): A força principal de corte $F_c$ e a potência requerida no fuso $P_c$ obedecem ao modelo de Kienzle: $$F_c = b \cdot h^{1-m_c} \cdot k_{c1.1} = a_p \cdot f^{1-m_c} \cdot k_{c1.1}$$ $$P_c = \frac{F_c \cdot v_c}{60.000 \cdot \eta}$$ Com torque de $650\text{ Nm}$ e motor de $22\text{ kW}$ com rendimento $\eta \approx 0,85$, o Puma GT2600 suporta profundidades de corte $a_p \ge 6,0\text{ mm}$ com avanço $f = 0,45\text{ mm/rot}$ em aços carbono e forjados sem oscilação na velocidade tangencial do fuso.
Comportamento Dinâmico em Aços Estruturais (ISO P), Inoxidáveis (ISO M) e Temperados (ISO H)
- Aços de Construção Mecânica e Forjados (ISO P - ABNT 1045, 4140, 4340 e 8620): Em eixos forjados com casca de descarbonetação irregular e corte intermitente severo (como rasgos de chaveta pré-existentes), as guias Box Way absorvem os picos dinâmicos de força de corte $F_c$, prevenindo microlascamentos nas arestas de metal duro com recobrimento CVD TiCN/$Al_2O_3$.
- Aços Inoxidáveis Austeníticos e Martensíticos (ISO M - AISI 304, 316 e 420): O avanço contínuo do servoacionamento dos eixos com fusos de esferas classe C3 pré-tensionados assegura avanço constante, evitando que a pastilha de torneamento patine sobre a camada encruada pelo passe anterior.
- Torneamento Duro e Aços Temperados (ISO H - 100Cr6, D2 e 4140 Temperado a 55–60 HRC): A rigidez estática da torre com Curvic Coupling associada ao suporte antivibratório permite o acabamento de precisão com pastilhas de PCBN, alcançando rugosidades superficiais de retífica ($Ra \le 0,4,\mu\text{m}$) com tolerâncias dimensionais h6.
- Comando CNC Fanuc Série i: Operando com Doosan Fanuc i Series / Fanuc 0i-TF Plus, o operador dispõe de ciclos de desbaste programado G71/G72, rosqueamento composto G76 e proteção contra sobrecarga de torque do motor do fuso (Spindle Load Monitor) em tempo real.
Configure DN Solutions Puma GT2600 no ToolOptimizer CNC
Insira o diâmetro da sua fresa, número de dentes e liga usinada para verificar em tempo real se o avanço respeita os 24 m/min e o limite de 22 kW do spindle.