
Citizen Cincom L20
Torno CNC suíço de cabeçote móvel Citizen Cincom L20 de 7 eixos com contrafuso, fuso de 10.000 RPM, bucha de guia rotativa e capacidade de barra Ø20 mm.
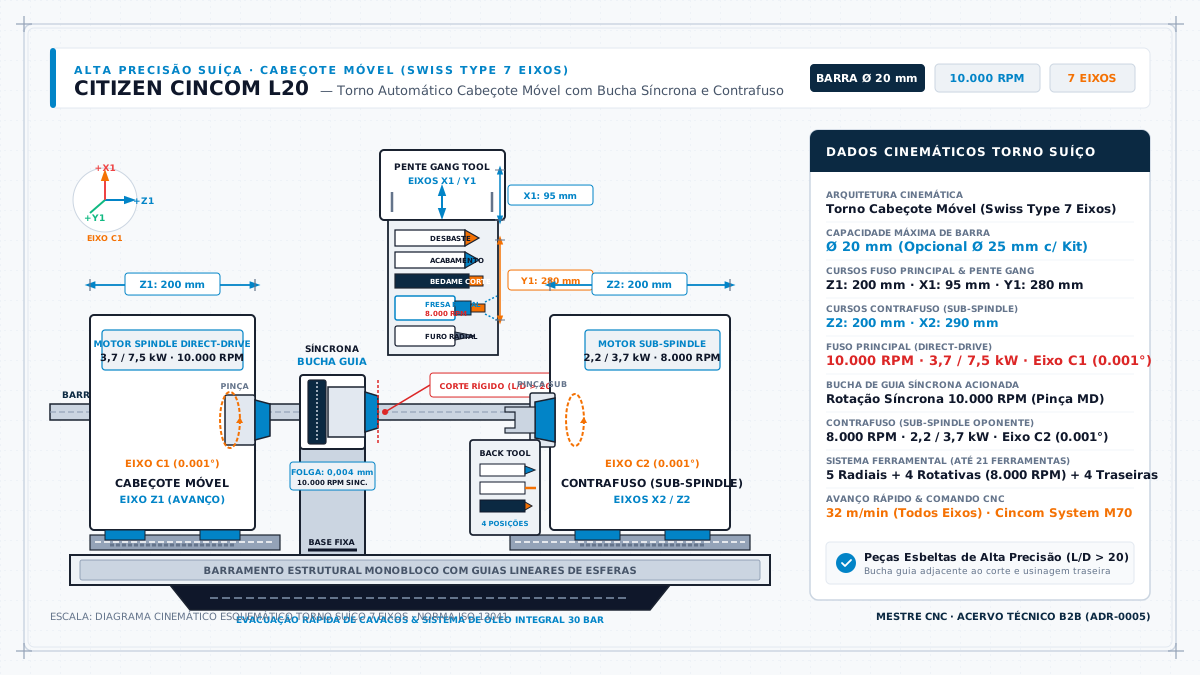
Especificações Mecânicas & Físicas Auditadas
Física Operacional & Capacidade de Remoção de Cavaco ($Q$)
A potência nominal deste spindle (3.7 kW) combinada com sua taxa de torque (25 Nm) estabelece o limite físico para a taxa de remoção volumétrica ($Q$) antes que o fuso entre em saturação térmica ou ocorra deflexão na ferramenta.
Taxa de Remoção ($Q$):
Q = (a_p · a_e · v_f) / 1000 [cm³/min]
Potência Efetiva Requerida ($P_c$):
P_c = (Q · k_c) / (60000 · η) [kW]
Onde $k_c$ é a pressão específica de corte corrigida pela espessura média do cavaco ($h_m$) e $\eta \approx 0,82$ é o rendimento mecânico do trem de engrenagens/direct-drive.
Valores calculados em regime contínuo (S1 100% ED). Para regimes de pico transitórios (S6 40% ED), a máquina suporta acréscimo de até 25% na potência por períodos inferiores a 10 minutos.
Ligas Metálicas Ideais com Constantes Físicas Auditadas
O Citizen Cincom L20 é a referência global em tornos automáticos CNC tipo suíço (Swiss-type) com cabeçote móvel e contrafuso para usinagem seriada de alta precisão em barras de até $\varnothing 20\text{ mm}$. Projetado para atender os setores médico-hospitalar, odontológico, aeroespacial e de micromecânica de precisão, o equipamento integra cinemática de 7 eixos simultâneos e comando CNC Cincom System M70 com sobreposição de tempos operacionais.
Princípio do Cabeçote Móvel e Bucha de Guia Síncrona
A característica definidora da tecnologia suíça é a eliminação da deflexão mecânica durante o torneamento cilíndrico:
- Avanço Axial do Eixo Z1 pelo Cabeçote Móvel: Ao contrário dos tornos convencionais onde a ferramenta avança ao longo de uma peça em balanço, no Citizen L20 a matéria-prima é fixada por pinça no cabeçote móvel (Eixo Z1 com curso de $200\text{ mm}$) e alimentada continuamente através de uma bucha de guia rotativa (guide bushing).
- Usinagem com Deflexão Praticamente Nula: Como o esforço de corte radial gerado pela ferramenta ocorre a menos de $1\text{ a }2\text{ mm}$ da saída da bucha de guia de metal duro retificada, a rigidez do sistema independe do comprimento total da peça. É possível usinar eixos esbeltos com razões de aspecto comprimento/diâmetro ($L/D > 20$ e até $L/D > 30$) mantendo circularidade e cilindricidade micrométricas sem necessidade de lunetas ou contra-pontas auxiliares.
- Bucha de Guia Rotativa Síncrona com Fusos Diretos: A bucha de guia gira em perfeita sincronia angular com o fuso principal através de servomotores independentes integrados, prevenindo marcas de atrito, riscos circunferenciais e tensões de torção no material da barra.
Cinemática de 7 Eixos com Contrafuso e Sobreposição de Tempos
A cadeia cinemática do Cincom L20 divide o espaço de trabalho em duas frentes produtivas simultâneas:
- Distribuição dos Eixos Lineares e Rotativos: O sistema conta com os eixos lineares Z1 (cabeçote móvel), X1 e Y1 (suporte em gangue de ferramentas frontais), X2 e Z2 (mesa do contrafuso e ferramentas traseiras), além dos eixos angulares C1 (fuso principal) e C2 (contrafuso) com resolução angular de $0,0001^\circ$.
- Suporte de Ferramentas Tipo Gangue (28 Postos): A disposição em pente (Gang Tool Post) acomoda até 28 ferramentas, combinando suportes para torneamento estático, brocas profundas axiais e módulos motorizados radiais/axiais acionados a até $8.000\text{ RPM}$ para operações de fresamento de engrenagens, rosqueamento rígido e rasgos poligonais. O sistema aceita adaptadores tipo Capto-C6 e porta-pinças ER de ultraprecisão.
- Usinagem Simultânea com Contrafuso e Sobreposição de Ciclos (Superposition): Enquanto o fuso principal realiza o torneamento, abertura de roscas ou fresamento de canais na extremidade dianteira da peça (fase primária), o contrafuso avança no eixo Z2, prende a peça usinada, executa o corte de corte (parting off) e realiza a usinagem completa da face traseira (furações profundas, chanfros internos e fresamentos) simultaneamente. Esse paralelismo temporal reduz o tempo de ciclo em até 40% em comparação com máquinas de fluxo sequencial.
Micromecânica, Parafusos Cirúrgicos e Implantes em Titânio e Inox
A estabilidade geométrica do L20 viabiliza a manufatura seriada de componentes com tolerâncias dimensionais inferiores a $\pm 2,\mu\text{m}$:
- Implantes Dentários e Parafusos Ósseos Canulados: Usinagem de roscas ósseas assimétricas autorrosqueantes e furações profundas canuladas de $\varnothing 0,8\text{ mm}$ em Titânio Grau 5 (Ti-6Al-4V) e Titânio Grau 4 puro. A bucha de guia mantém a concentricidade do canal canulado rigorosamente abaixo de $0,005\text{ mm}$ ao longo de todo o comprimento cirúrgico.
- Aços Inoxidáveis de Grau Cirúrgico (ISO M - AISI 316LVM e Custom 455): O controle térmico ativo da máquina evita o encruamento prematuro e desgaste difusivo nas pastilhas de corte de perfil ultrafino, garantindo superfícies com rugosidade espelhada $Ra \le 0,2,\mu\text{m}$.
- Aços Carbono e Estruturais (ISO P - ABNT 1045, 4140 e 8620): Na fabricação de microeixos de transmissão automotiva, sensores e pinos injetores, o Citizen L20 entrega repetibilidade dimensional classe IT5 em lotes de milhares de peças contínuas sem necessidade de intervenção do operador para recalibração de corretor de ferramentas.
- Aços Endurecidos e Micromecânica Temperada (ISO H - 100Cr6 e Aços Ferramenta 58–62 HRC): Através do microtorneamento duro com ferramentas de diamante policristalino (PCD) e PCBN, são usinadas pistas de microrrolamentos e esferas sem necessidade de retífica secundária.
Refrigeração por Óleo Integral e Monitoramento Térmico Ativo
- Uso Exclusivo de Óleo Integral de Alta Viscosidade: Na tecnologia de cabeçote móvel com bucha de guia, o uso de óleo de corte integral (viscosidade ISO VG 10 a 22) é fundamental para prover a lubrificação hidrodinâmica contínua entre a barra em rotação e as sapatas de metal duro da bucha de guia. A alta lubricidade do óleo reduz o coeficiente de atrito na interface de deslizamento, prevenindo microsoldas por adesão e estendendo a vida útil das guias.
- Refrigeração Interna de Alta Pressão (High-Pressure Coolant): Linhas de óleo pressurizado direcionadas a até 100 bar através do centro das ferramentas garantem a quebra instantânea do cavaco em microfragmentos nas operações de furação profunda de furos canulados e ranhuramento de roscas cirúrgicas, impedindo o encavalamento de cavacos na bucha de guia.
- Estrutura Monobloco Fundida e Réguas Ópticas de Vidro: A base da máquina é fundida em liga cinzenta termicamente estabilizada, com fusos de esferas classe C1 equipados com réguas ópticas lineares diretas de resolução submicrométrica ($0,05,\mu\text{m}$), garantindo que a dilatação térmica de fusos durante turnos de 24 horas ininterruptas não afete a tolerância da peça.
Configure Citizen Cincom L20 no ToolOptimizer CNC
Insira o diâmetro da sua fresa, número de dentes e liga usinada para verificar em tempo real se o avanço respeita os 32 m/min e o limite de 3.7 kW do spindle.